
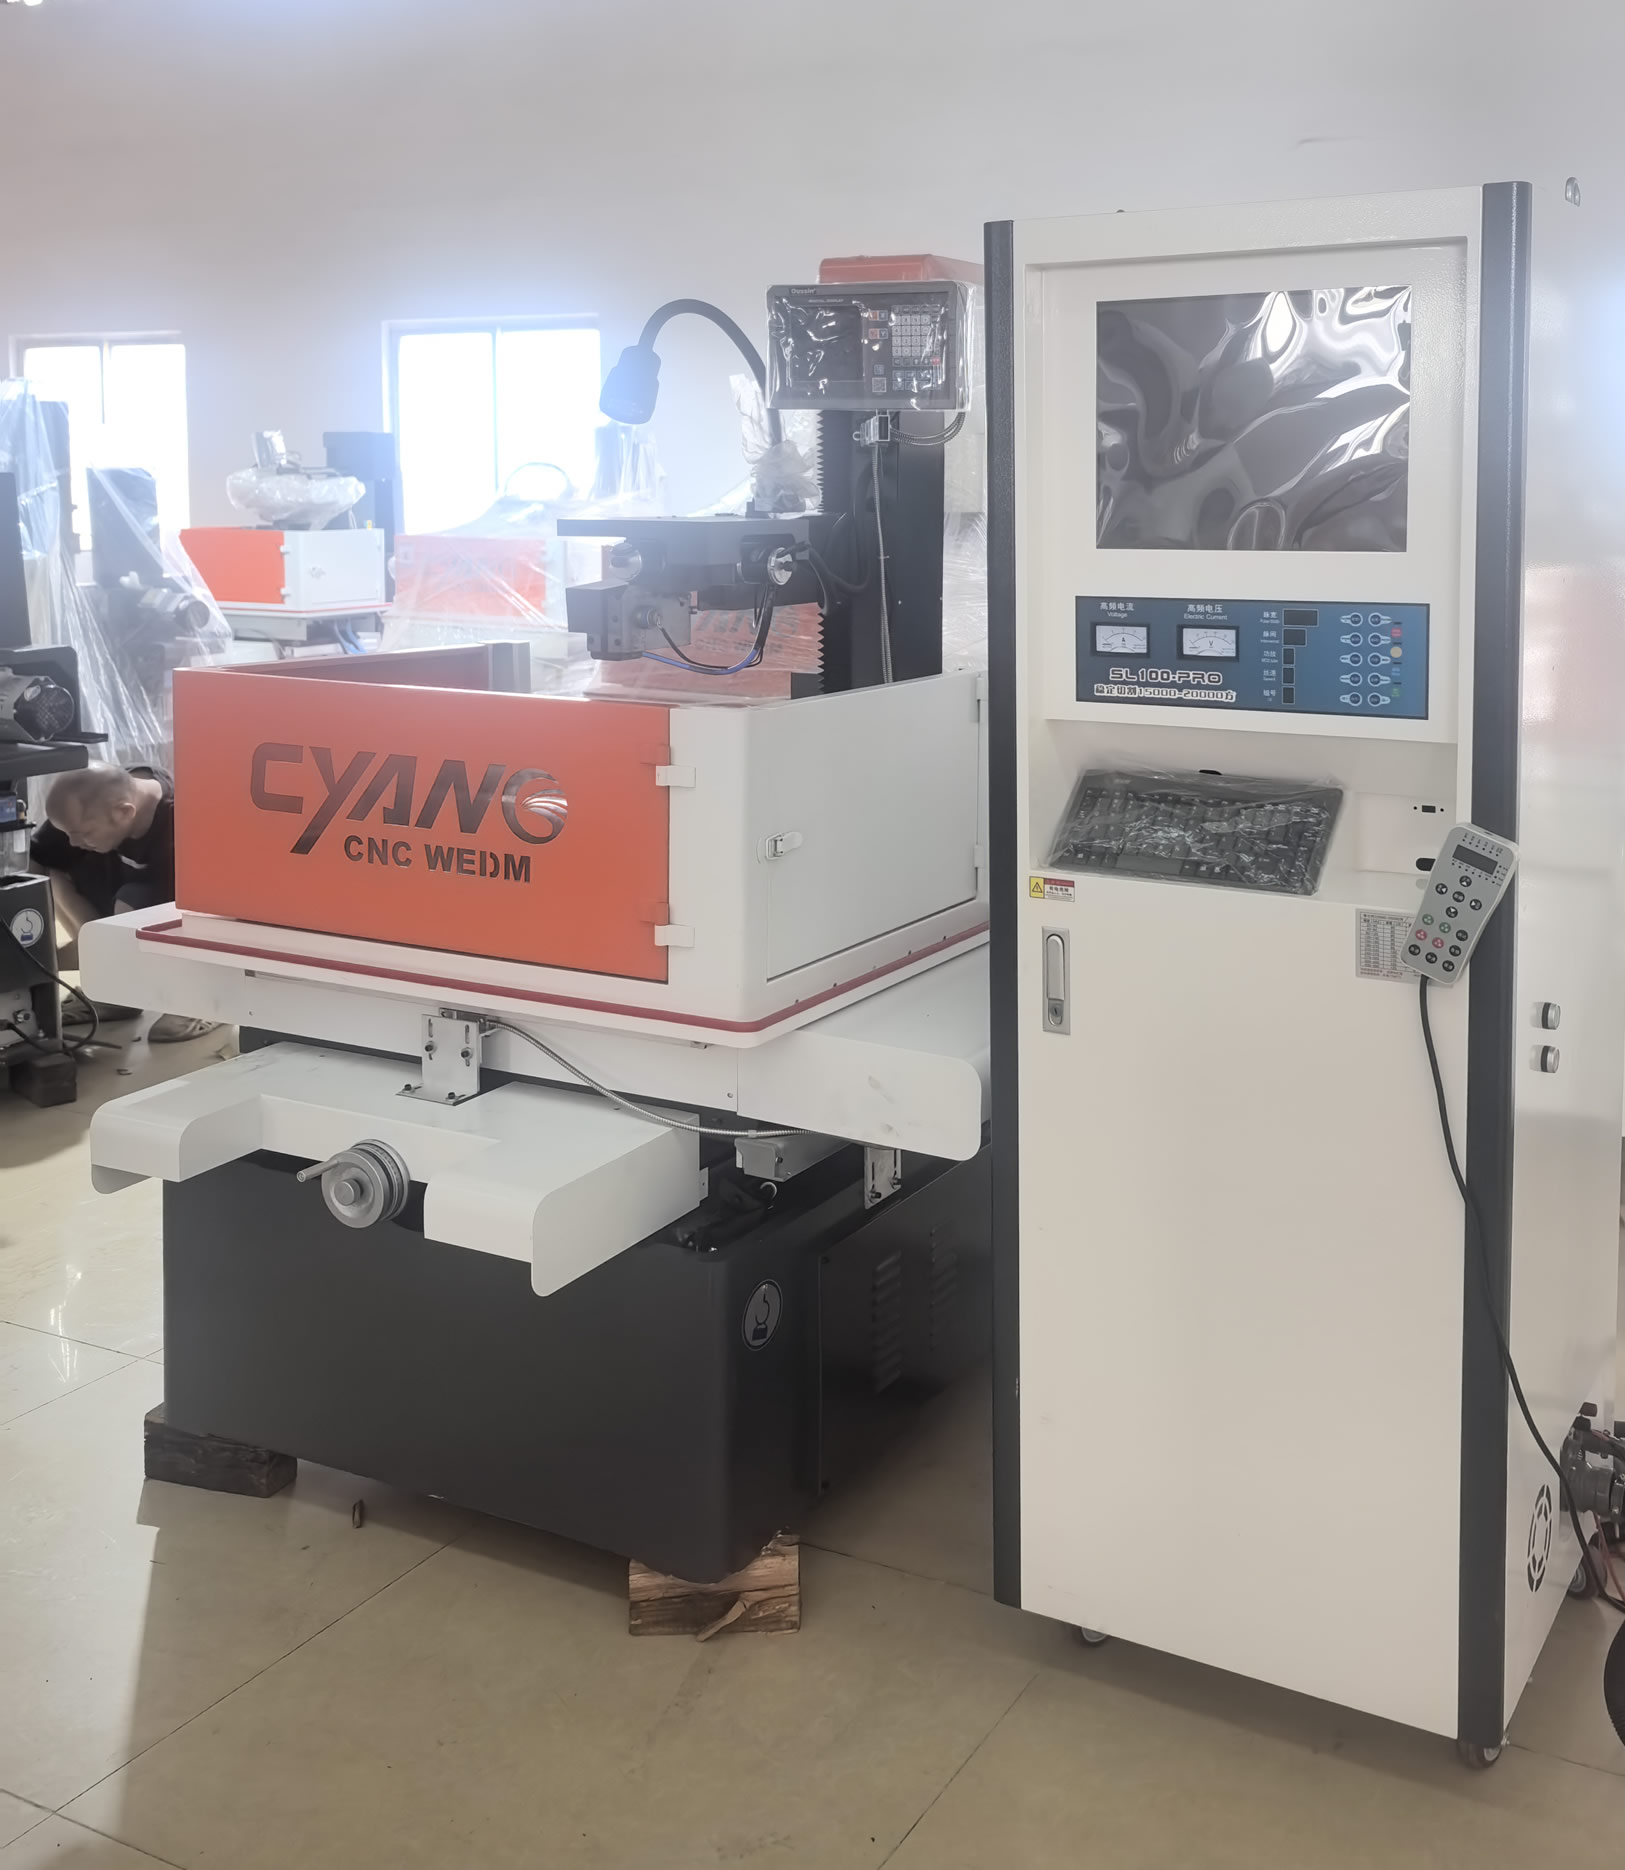
快走丝线切割凭借低成本、适配各类模具钢、硬质合金、铝件等优势,在中小模具、五金下料行业广泛应用。长期以来行业技术共识是单纯加大脉冲能量提升速度极易引发电弧烧伤、频繁断丝、钼丝急剧损耗、表面质量恶化。近年来市场出现部分设备改造案例宣称达到 30000 mm²/h 加工指标,引发行业争议:该指标是演示极限,还是可落地工艺?该速度下精度、丝损、良品率代价如何?
从单位换算看:30000 mm²/h = 500 mm²/min;传统成熟高效快走丝稳定上限约 200~250 mm²/min(12000~15000 mm²/h),极速快走丝已突破上限约 300~350 mm²/min(18000~21000 mm²/h),二者差距巨大,已经跨越传统快走丝工艺区间。但针对 30000 mm²/h 这个超高速区间系统性机理,约束不再是电源功率,而是三大物理瓶颈:
极间蚀除产物排出瓶颈:放电产生熔融金属颗粒、碳化物残渣堆积在窄切缝内,一旦排屑滞后,残渣形成导电桥,诱发持续电弧放电,集中烧蚀钼丝与工件,这是超高速下断丝首要诱因。快走丝依靠钼丝往复运动携带工作液进入间隙,和慢走丝高压同轴冲液相比,原生冲液能力弱,厚度越大,排屑难度呈非线性上升。如要解决排屑难度需要加大钼丝直径,切缝变宽和改变上下喷液为高压定向喷射,增加导流模、随动导丝结构,强化缝隙冲排屑。更换高润滑、高悬浮排渣型复合工作液,减少残渣粘附力;
钼丝热承载极限瓶颈:快走丝普遍使用 φ0.16/0.18/0.2mm 钼丝,熔点 2620℃,但钼丝是往复循环使用,同一区段反复进入放电区域,热量累积,热疲劳加剧。常规稳定加工电流 5~10A;要冲击 3 万方指标,峰值电流需要提升至 15~30A ,钼丝局部瞬时温度极易超过再结晶温度,抗拉强度断崖式下降,丝损急剧放大,断丝概率指数上升。
运丝振动与伺服跟踪失配瓶颈:大能量放电产生强放电冲击力,钼丝横向振幅变大,切缝变宽、轨迹偏移;常规变频伺服跟踪响应速度不足,容易出现跟踪过紧短路、跟踪过松空载,脉冲利用率下降,速度提升被抵消。
总之方方面面得优化到,想要稳定触达并维持该指标,必须是电源、冲液、运丝、介质、工艺参数协同改造,单一换大功率高频柜很难成功。摒弃传统固定脉宽功放架构,采用 FPGA+DSP 全数字自适应脉冲电源,伺服跟踪采用自适应间隙检测,区分火花 / 短路 / 电弧,实时降功率保护钼丝。高清洗型复合水基工作液,提升电蚀颗粒悬浮能力,避免残渣沉降结块。如果这两点没有解决,感觉意义也就不大,只能演示,但没有多大实用和推广价值。
经济性结论:线切割时速 30000 mm²/h 可以突破,但存在严格工况边界,不存在普适性;仅适合大批量单一薄钢板毛坯下料场景;模具厂、多材质小批量加工场景,盲目追求 3 万方得不偿失,综合效率反而下降。它不是通用升级路线,是细分赛道的专用工艺。
管理员
该内容暂无评论